
0769-22286373/13729928894

东莞市舰通包装制品有限公司
电 话:0769-22286373
传 真:0769-22286378
邮 箱:2376856643@qq.com
联系人:13729928894(肖小姐)
联系人:15918349901(杨先生)
网址:www.dg-jt.cn
地 址:广东省东莞市万江区石美下蓬庙村南堤路
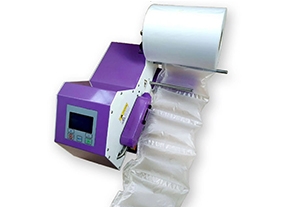
气柱袋充气机常见故障,走带卡滞、充气不均、封口不严排查是仓库打包、缓冲包装车间日常运维的内容,气柱袋充气机集成送带辊轮、充气气嘴、热封组件、调压阀与感应模块,长时间连续作业,卷材材质、气压、温控、辊轮磨损都会引发各类异常,故障表象容易互相干扰,需要按由简到繁的顺序逐项排查,区分耗材问题、参数设置问题和设备零部件损坏,快速恢复包装流水线运转,减少气柱卷材浪费。
走带卡滞是现场出现频率很高的故障,直观表现为卷材送料停顿、跑偏、卡在气嘴位置,或是送带时松时紧,无法连续匀速输送。首先检查卷材放置状态,连卷气柱袋摆放歪斜、卷盘没有限位挡板,卷材在转动过程中左右偏移,袋体褶皱叠在一起进入送带通道,就会直接卡停;卷材外圈粘连、袋体静电吸附,也会造成送带阻力变大,送带电机带不动卷材。其次查看上下送料辊轮,辊轮表面沾附粉尘、胶渍、塑料碎屑之后摩擦力下降,出现打滑,看起来像是卡滞,实际是辊轮抓不住袋膜;辊轮压力调节不当也是诱因,压力调得太紧,袋膜被挤压变形,行进阻力大,压力过松则抓料不稳,忽快忽慢,调试时要保证辊轮均匀贴合袋面,袋体可以顺畅输送且不打滑。气嘴位置是卡滞高发区,气嘴边缘毛刺、气嘴和袋体导向槽间隙过小,袋膜经过时容易勾住单向阀阀片,单向阀翻折卡在气嘴前端,直接阻断走带;另外感应探头位置偏移、被粉尘遮挡,设备识别不到袋体标记,会停止送带,很多操作人员会误以为是机械卡料。排查处理时,先清理辊轮和气嘴表面污渍毛刺,摆正卷材并加装限位,再微调辊轮压力,测试走带;如果是阀片频繁卡气嘴,可适当抬高气嘴导向斜面,同时检查卷材本身阀口贴合是否规整,劣质卷材阀片翘起,会持续引发卡滞。
充气不均主要体现为同一根气柱有的柱体饱满、有的柱体偏瘪,或是前后段充气量差异明显,压力忽高忽低,严重时一部分气柱过充鼓胀,一部分充气不足,缓冲防护效果大打折扣。优先排查供气系统,空压机输出气压不稳定、管路漏气、调压阀失灵,进入机器的气源压力波动,直接造成充气量不一致;管路弯头过多、气管内径偏小,连续充气时供气跟不上,后端气柱充气压力持续下降。再看充气气嘴,气嘴出气孔局部被碎屑、薄膜残渣堵住,出气流量变小,对应通道的气柱充气偏少;气嘴插入气柱袋的深度不一致,插得太深容易顶到阀片封闭气道,插入太浅气体容易从袋口逸散,充气量不足。送带速度和充气时序不匹配也是重要原因,送带速度过快,气体还没有充入柱体,袋体已经离开气嘴位置,充气时间变短,柱体偏软;送带速度太慢,气体持续灌入,就容易出现过充。还有一种情况是气柱袋本身单向阀质量差异,同卷卷材里面部分阀片闭合速度快,气体留存少,表现为充气后柱体偏软。调试改善时,先检测管路有没有漏气,校准调压阀,把工作气压稳定在设备区间,疏通气嘴出气孔,统一气嘴插入深度,再匹配送带速度与充气延时参数;如果单卷卷材持续出现充气不均,要同步核对气柱袋卷材品质,区分是设备问题还是耗材问题。
封口不严的现象分为封口封合不牢、封口有缝隙、封口局部虚熔,充气之后气体从封边位置缓慢泄漏,存放一段时间气柱直接泄压失效。热封组件是排查核心,先确认热封温度参数,温度偏低,薄膜无法充分熔合,只是表面轻微贴合,轻轻拉扯就会分开;温度过高,薄膜过度熔化,封边位置被烫穿,出现破口漏气,不同厚度的PA/PE共挤膜,适配的热封温度不一样,加厚卷材需要适当调高温度,薄卷材要降低温度。接着检查热封刀与硅胶底垫,硅胶垫长期使用会出现老化、凹陷、积碳,热封刀表面附着焦黑的塑料残渣,导热不均匀,就会出现局部虚封;热封刀左右压力不平衡,一边压紧一边有缝隙,封边整条受力不一致,间隙位置无法熔合。送带定位偏差同样会影响封口,袋体走带跑偏,封边位置偏离热封刀,封口宽度不足,封合面积变小,容易漏气;还有充气时序和封口时序错位,封口动作启动时,气柱内部气压还没有稳定,内部气压撑开袋口,也会造成封边贴合不实。处理时,关停设备等待热封组件冷却,清理热封刀表面焦渍,检查硅胶垫平整度,出现凹陷、硬化及时更换;重新校准热封压力,保证刀面平行贴合,再根据卷材厚度微调温度,做试样封口测试,充气静置一段时间,观察封边是否保压不漏气。
日常使用中,这三类故障常常伴随出现,比如走带卡滞会打乱充气时序,间接造成充气不均,封口位置偏移。所以在设备保养上,要定时清理辊轮、气嘴、热封刀的残渣,定期检查气管接头密封性,卷材上架保持居中限位,每次更换不同规格气柱卷材之后,都要先用边角料试机,重新锁定气压、速度、热封温度参数,形成配方保存,减少调试失误。遇到故障优先区分耗材问题和设备问题,先换一卷合格卷材测试,排除卷材本身缺陷,再拆解检查零部件,避免盲目更换配件,提升打包车间的开机稳定性。

电话:0769-22286373 传真:0769-22286378
邮箱:2376856643@qq.com
网址:www.dg-jt.cn
地址:广东省东莞市万江区石美下蓬庙村南堤路

加好友咨询


