
0769-22286373/13729928894

东莞市舰通包装制品有限公司
电 话:0769-22286373
传 真:0769-22286378
邮 箱:2376856643@qq.com
联系人:13729928894(肖小姐)
联系人:15918349901(杨先生)
网址:www.dg-jt.cn
地 址:广东省东莞市万江区石美下蓬庙村南堤路
气柱袋定制流程,尺寸打样、柱型设计、封样确认步骤是电商、工厂采购缓冲包装时的完整对接链路,规范的定制流程可以避免成品尺寸不符、缓冲支撑不足、充气后鼓包、热封位置干涉等问题,减少批量到货之后无法正常包装产品的损耗,从前期尺寸采集到封样,每一步都需要结合产品外形、装箱方式、运输工况同步考量,是气柱袋定制订单里不可省略的环节。
前期沟通与尺寸采集是定制的起点,采购方需要提供产品的长宽高基础数据,同时说明产品的外形特点,区分是规整方形、圆柱形、异形曲面,还是带有凸起接头、易碎边角的工件,只提供外框尺寸很容易出现局部磕碰。除产品本身尺寸,还要同步确认装箱方式,是气柱袋直接包裹产品之后装入外箱,还是气柱袋填充纸箱空隙,外箱的内部净尺寸也需要一并给到设计人员。另外还要同步告知运输环境,是否长途快递、整车货运,是否需要堆叠、防摔,以及是否有防静电、耐低温、阻隔避光这类特殊需求,酒水、玻璃制品、电子仪表的防护要求会有明显差异。设计人员收到信息后,会判断采用全包式气柱袋、围边气柱、底托气柱还是卡托式气柱结构,不同结构对应的柱型排布完全不一样,全包款适合独立单品防护,围边款适合搭配纸箱一起使用,节省包装材料。
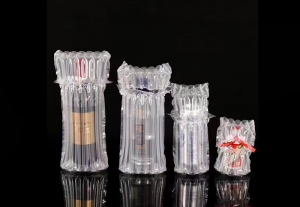
柱型设计环节会根据采集的尺寸和防护需求确定气柱的排布方式、气柱宽度、气柱数量、气柱走向,同时规划热封线、单向阀位置。气柱宽度是核心参数,常规气柱宽度有2cm、3cm、4cm、5cm等规格,大件重型产品选用更宽的气柱,缓冲行程更大,抗冲击能力更强;小型产品选用窄气柱,包裹贴合度更好,不容易晃动。气柱排布要避开产品尖锐凸起位置,尖锐点长期挤压气柱膜面,运输震动下容易出现膜面破损漏气;单向阀的摆放位置也要提前规划,优先放在装箱后方便充气的一侧,不能布置在和产品、外箱挤压摩擦的位置,阀口如果被持续挤压,会加快慢漏气不良。设计阶段还要兼顾充气后的膨胀余量,气柱充气之后会向外膨胀,设计时预留膨胀空间,不然充气完成后整体尺寸偏大,塞不进外箱。设计师会同步确认热封边的宽度,热封线不能距离气柱过近,防止充气后压力拉扯造成封边撕裂,拐角位置做圆弧过渡,减少应力集中。完成图纸方案之后,会和客户核对图纸,确认气柱排布、阀口位置、整体外形,图纸确认无误,再进入打样环节。
尺寸打样阶段会按照定稿图纸制作试样,打样分为简易样和充气实样,简易样一般是未充气的膜袋,用来核对外形、开孔位置、阀口位置;充气实样会现场充气,让客户直接套入产品测试包裹效果。打样时会选用和大货一致的膜材,普通PA/PE共挤膜、防静电膜、加厚膜要和后续量产保持统一,避免样品用料厚,大货用料变薄,防护效果缩水。试样拿到之后,着重核对几项内容:产品放入之后是否贴合,有没有过大间隙导致产品在气柱内部晃动,有没有局部过紧挤压产品;充气到标准压力之后,气柱有没有歪斜、局部鼓胀、封边拉扯变形;充气之后整体外尺寸是否适配外箱。如果是异形产品,大概率需要多次微调柱型宽度、气柱排布,调整后重新打样,直到包裹状态达到预期。部分易碎产品,还会同步做简易跌落测试,模拟快递转运的跌落工况,检验气柱缓冲效果,测试中如果出现产品移位、气柱局部承压过大,就要修改柱型方案。
封样确认是订单投产前的关键节点,试样测试合格之后,供需双方共同封存标准样品,同时整理封样确认单,上面标注气柱袋整体尺寸、单根气柱宽度、膜材厚度、膜材类型、气柱数量、单向阀规格、充气参考压力、热封工艺要求,连同实物样品一起封存。封样的样品会作为后续大货质检的参照标准,大货生产完成抽检时,以封样的外形、膜厚、充气形态、保压表现作为比对依据,避免出现口头约定带来的理解偏差。这里需要留意,封样时要测试保压性能,充气到标准压力静置一段时间,确认不存在慢漏气,再完成封样,防止样品本身存在阀口贴合不良的隐患。
封样确认完成,才可以安排排产量产,量产阶段工厂会按照封样参数稳定管控吹膜、热封、分切、阀口贴合工序,每批次抽检膜厚、热封强度、充气保压情况。如果客户中途需要改动结构、尺寸、膜材,就要重新走图纸核对、打样、封样流程,不能直接在原有封样基础上口头修改。整套定制流程的核心逻辑,就是先理清产品防护需求,再用图纸规划柱型结构,依靠实样验证包裹效果,最后通过封样锁定全部标准,从源头减少批量生产的不良,保障包装在物流运输过程中稳定发挥缓冲防护作用。

电话:0769-22286373 传真:0769-22286378
邮箱:2376856643@qq.com
网址:www.dg-jt.cn
地址:广东省东莞市万江区石美下蓬庙村南堤路

加好友咨询


